Sprache

Drei Nockenwellenlieferanten liefert Muster an einen mittelgroßen Motorenüberholungsbetrieb. Lieferant A hat die Rockwell-Härte bei allen 12 Teststücken bestanden. Lieferant B produzierte drei Lappen mit einem Rundlauffehler von mehr als 0,05 mm. Lieferant C hat das Lieferfenster um sechs Tage verpasst. Der Käufer hatte keinen objektiven Rahmen, um diese Ergebnisse gegeneinander abzuwägen. Eine zuverlässige Lieferantenauswahl beginnt mit einem festen Satz technischer und kommerzieller Kriterien, und genau das liefert diesen Artikel.
Zuverlässigkeit bei der Herstellung von Nockenwellen ist definiert als die Fähigkeit, Materialzusammensetzung, Wärmebehandlung, Bearbeitungstoleranzen und Qualitätsprüfung bei jeder Produktionsgebühr gleich innerhalb der Kontrollgrenzen zu halten.
Der Grundstoff bestimmt die Härtbarkeit. Eine Abweichung der Spurenelemente von 0,03 Prozent im Kohlenstoffgehalt kann die Kernhärte um mehrere HRC-Punkte verschieben. Durch Wärmebehandlung erhalten Nocken ihre Verschleißfestigkeit. Der Unterschied zwischen einer 100.000-km-Nockenwelle und einer 250.000-km-Nockenwelle liegt normalerweise in diesem Prozess. Die Präzision der Bearbeitung wirkt sich auf die Ventilsteuerung aus, und ein Phasenfehler von 1 Grad kann die Leistungskurve eines Motors merklich verschieben.
Bewerten Sie Lieferanten anhand dieser vier Kriterien schriftlich, mit Stichproben und Auditnachweisen, bevor Sie eine Großbestellung aufgeben.
Geschmiedete oder gekühlte Gusseisenrohlinge sollten aus einer geprüften Gießerei stammen. Fordern Sie für jede Hitze das Zertifikat über die chemische Zusammensetzung an. Der Lieferant sollte auch Prüfstäbe zur Überprüfung der Zugfestigkeit und Härte bereitstellen. Dies ist der erste Ort, an dem minderwertige Rohlinge ein langfristiges Garantierisiko darstellen.
Die Oberflächenhärte der Nockennase sollte bei Hartgusseisen 55 bis 62 HRC betragen, mit einer Härtetiefe von 1,5 bis 3,0 mm bei karbonitrierten Stahlwellen. Diese Werte müssen im Lieferbericht erscheinen. Wenn ein Lieferant keine Wärmebehandlungsparameter offenlegen kann, wechseln Sie zum nächsten Kandidaten.
Die Toleranz des Zapfenaußendurchmessers sollte mindestens ISO h6 betragen. Der Schlag zwischen den Lagerzapfen muss nach dem Fertigschleifen unter 0,03 mm bleiben. Fordern Sie eine Cpk-Analyse des Lappenprofils und der Zapfenabmessungen an. Ein Cpk-Wert unter 1,33 bedeutet, dass der Bearbeitungsprozess nicht statistisch kontrolliert abläuft.
IATF16949 ist die Basiszertifizierung für die Herstellung von Automobil-Nockenwellen. Fordern Sie die Zertifikatsnummer an und überprüfen Sie diese bei der Zertifizierungsstelle. Das Qualitätssystem muss die Eingangskontrolle des Materials, prozessbegleitende Kontrollpunkte, abschließende Maßkontrollen und Härteprüfungen umfassen. Die Rückverfolgbarkeit vom Fertigteil bis zur Schmelzennummer ist zwingend erforderlich.
| Kriterium | Was zu überprüfen ist | Warum es wichtig ist | Rote Flagge |
| Materialchemie | Zertifikat für jeden Lauf | Steuert Härtbarkeit und Ermüdungslebensdauer | Kein Zertifikat verfügbar |
| Wärmebehandlung | Oberflächenhärte, Härtetiefe, Mikrostruktur | Bestimmt die Verschleißfestigkeit | Die Härte variiert zwischen den Ladungen um mehr als 3 HRC |
| Bearbeitung | Rundlauf, Lagertoleranz, Nockenprofildaten | Stellt Ventilsteuerung und Lagerbelastung ein | Keine Cpk-Daten zu kritischen Dimensionen |
| Qualitätssystem | IATF16949-Zertifikat, Inspektionsprotokolle | Definiert die Ladungskonsistenz | Kein Qualitätsplan auf Produktionsebene |
Bei der Nockenwellenfertigung sind Ladungskonsistenz und Liefertreue ebenso wichtig wie die Materialqualität. Ein Lieferant, der nicht über 10.000 Einheiten hinweg eine stabile Produktion einhalten kann, wird nachgelagerte Bestandsprobleme verursachen, die die Materialeinsparungen überwiegen.
Fragen Sie nach dem Kapazitätskalender und der aktuellen Lieferzeit, bevor Sie eine Großbestellung aufgeben. Ein Lieferant, der im richtigen Zeitraum Kapazitätsreserven hat, wird dies ehrlich darlegen. Wer Kapazitätsprobleme verbirgt, stimmt oft jedem Zeitplan zu und verpasst ihn dann.
Die unten aufgeführten Warnsignale treten bei einer gescheiterten Lieferantenbeziehung schnell jedes Mal auf. Wenn ein Kandidat eines davon vorweist, eskalieren Sie die Due-Diligence-Prüfung, bevor Sie sich beweisen.
Nutzen Sie die folgende Fünf-Schritte-Sequenz, um Lieferantenversprechen in überprüfbare Beweise umzuwandeln. Jeder Schritt filtert eine andere Fehlerklasse heraus.
Siehe sterben Qualitätskontrollansatz bei Anhui KORBOR Machinery Co., Ltd. für die gleichen Prüfpunkte aus Herstellersicht. Stirb Übersicht über die Produktionsanlagen zeigt, wie vertikale Integration in der Praxis aufgebaut wird.
Anhui KORBOR Machinery Co., Ltd. konzentriert sich seit 25 Jahren auf Nockenwellen und das Produktionssystem des Unternehmens entspricht den oben genannten Kriterien. Es ist Roh-Integrationsguss, Wärmebehandlung und Endbearbeitung auf einem 28.000 Quadratmeter großen Standort mit 22.000 Quadratmetern Werkstattfläche und einer zuverlässigen Lieferung von über 2,3 Millionen Nockenwellen. Die Anlage arbeitet nach IATF16949:2016 und verfolgt bei über 1.400 Nockenwellenmodellen eine Null-Fehler-Philosophie.
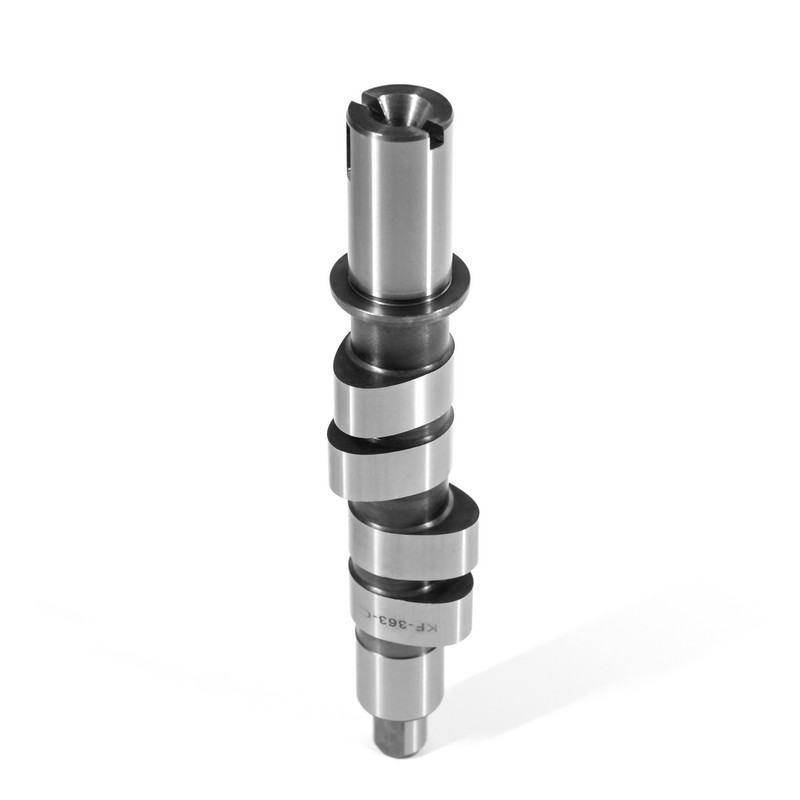
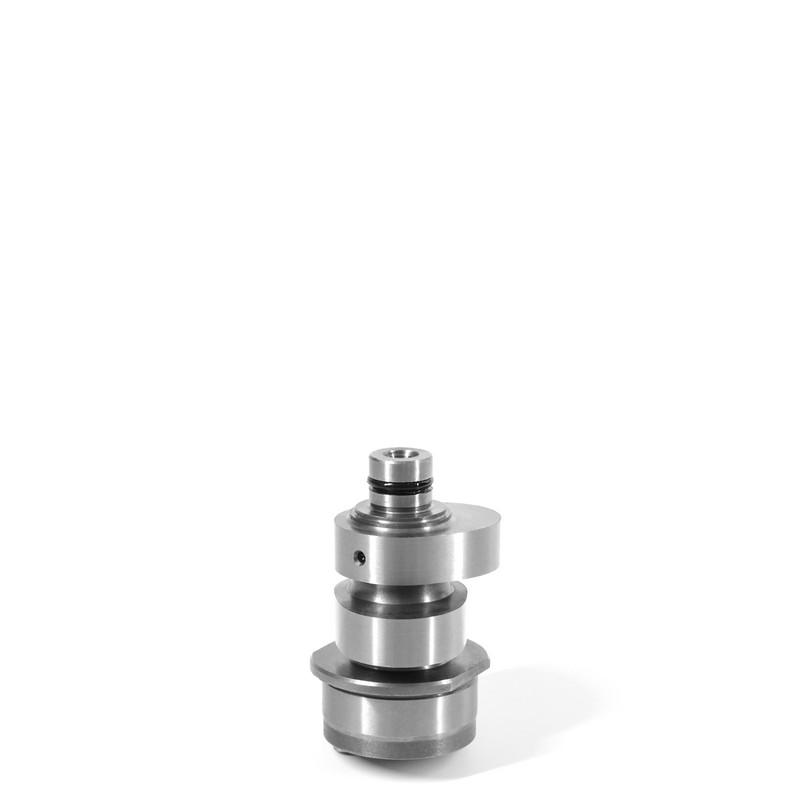
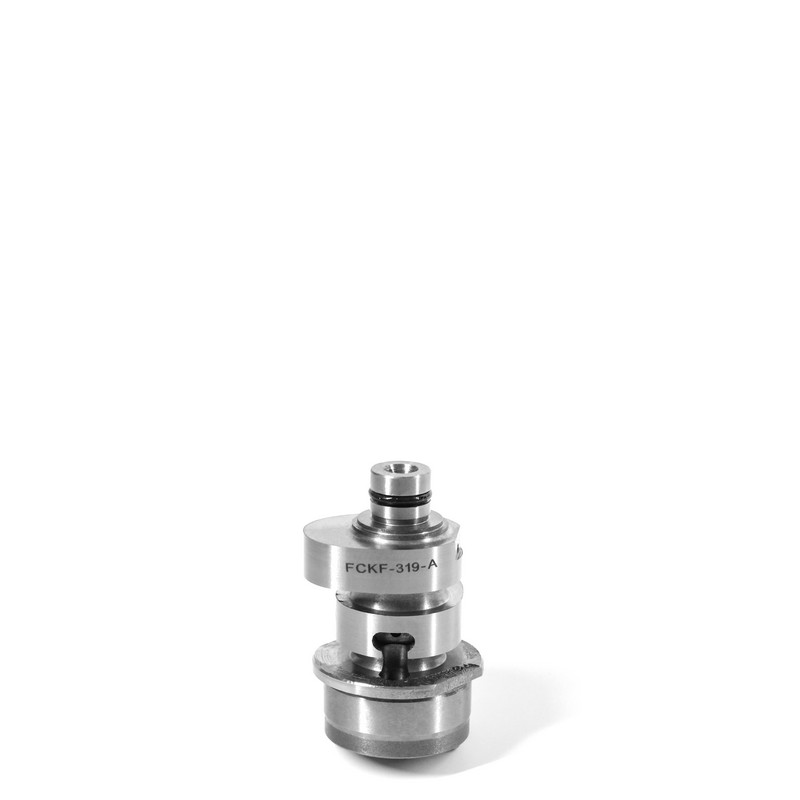
KORBOR produziert Nockenwellen für eine breite Palette von Automobilmotoren. Drei Beispiele aus der folgenden Produktpalette zeigen, welchen Grad an anwendungsspezifischer Technik Käufer von einem zuverlässigen Hersteller erwarten sollten.
 BC3Z6250B 6,2L 379Cu. In. V8 FLEX DOHC Produkt anzeigen →
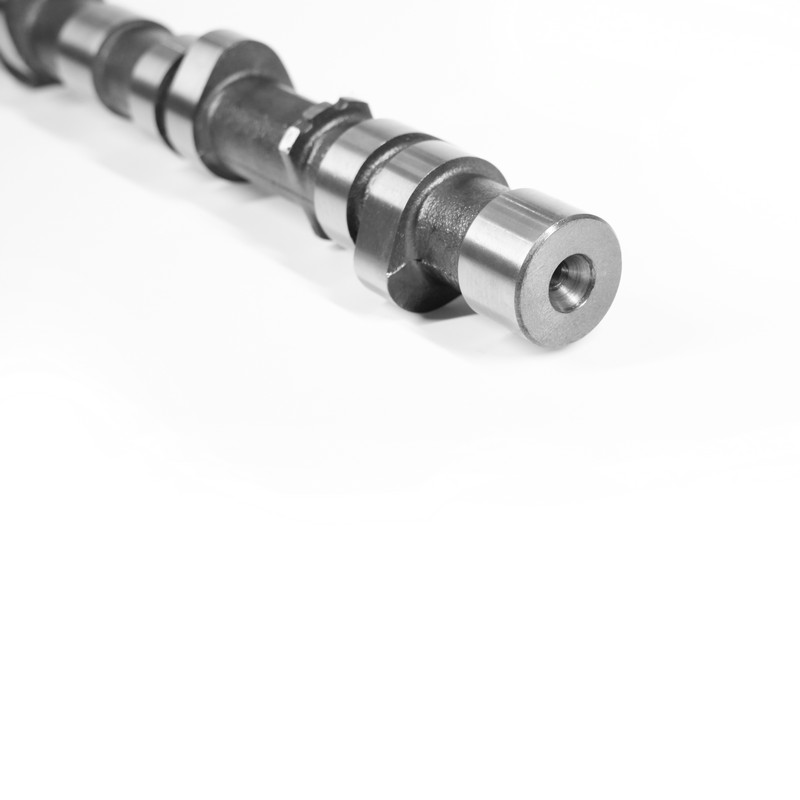 KB-014 Die Car Camshaft-TOYOTA-KB-014 ist eine präzisionsgefertigte Komponente für Verbrennungsmotoren, die speziell für die Ventiltriebsysteme von Toyota-Motoren entwickelt wurde. Das ist überhe... Produkt anzeigen →
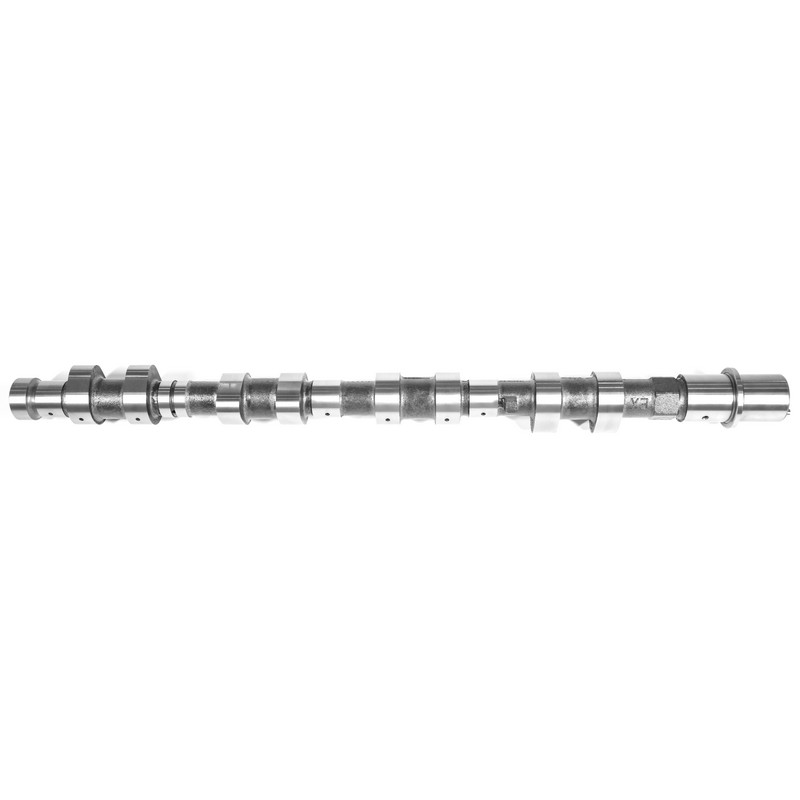 13020AD212 L4 2488cc 152 YD25DDTI DIESEL DOHC 16V.Ex Produkt anzeigen →
Der wichtigste Faktor ist die Ladungskonsistenz, nicht die Erstprobe. Ein Hersteller, der die Wärmebehandlungsparameter, Bearbeitungstoleranzen und Rückverfolgbarkeit über jeden Produktionslauf hinweg konstant hält, ist derjenige, dem Sie bei der Massenlieferung vertrauen können.
Fordern Sie eine IATF16949-Zertifizierung an, fordern Sie Cpk-Daten zu Nockenprofilen und Zapfenabmessungen an und führen Sie eine Pilotcharge von 20 bis 50 Einheiten mit Maß- und Härteberichten durch. Überprüfen Sie dann nach Möglichkeit die Fabrik, um sicherzustellen, dass das Qualitätssystem aktiv ist und nicht nur auf Papier basiert.
Hartguss ist Standard für Pkw- und Leicht-Lkw-Anwendungen. Geschmiedete Stahl- oder karbonitrierte Rohlinge eignen sich für Hochlast- oder Hochleistungsmotoren. Der Lieferant sollte ein Material empfehlen, das auf dem Lastprofil und dem Arbeitszyklus Ihres Motors basiert, anstatt sich standardmäßig auf eine Option zu beschränken.
Die Zuverlässigkeit hängt von der Prozesskontrolle des Lieferanten ab, nicht vom Land. Nockenwellenhersteller in China mit IATF16949-Zertifizierung, einer vertikal integrierten Produktionslinie und konsequenter Exporterfahrung können Nockenwellen gemäß internationalen Toleranzen und Spezifikationen produzieren.




 闽公网安备 35018102000203 号
