Sprache

Stirb Verbrennungsqualität eines Motors wird festgelegt, bevor der Kolben den oberen Totpunkt erreicht. Die Nockenwelle bestimmt, wann die Einlass- und Auslassventile geöffnet werden sollen, wie weit sie angehoben werden und wie lange sie geöffnet bleiben. Ein Nockenprofilfehler von nur 0,01 mm an einem einzelnen Nocken stört die Luft-Kraftstoff-Ladung, verschiebt die Drehmomentkurve und erhöht die Abgastemperatur. Aus diesem Grund benötigen Motorenhersteller Präzisionsnockenwellen: Das Teil setzt die Obergrenze für Verbrennungseffizienz, Einhaltung von Emissionsvorschriften und Haltbarkeit des Ventiltriebs.
Die Genauigkeit der Ventilereignisse ist nach der Brennkammer selbst der größte mechanische Einfluss auf die Verbrennungseffizienz. Ein Einlassventil, das spät öffnet, lässt weniger Ladung zu; ein spät schließendes Auslassventil saugt frisches Gemisch aus dem Zylinder; Eine verschlissene Nockenflanke verändert die Ventilsitzgeschwindigkeit und destabilisiert hydraulische Stößel. Jeder dieser Fehler beginnt als Abweichung in der Nockengeometrie.
Bei der Motorkalibrierung wird von einer festen Beziehung zwischen Kurbelwellenwinkel und Ventilstellung ausgegangen. Wenn die Nockenwellensteuerung auch nur um 0,5 Grad von diesem Kennfeld abweicht, ändern sich das Luft-Kraftstoff-Gemisch, der Restgasanteil und die Klopfgrenze. Die praktischen Konsequenzen sind messbar: Das Spitzendrehmoment entfernt sich von der Soll-Motordrehzahl, die Abgastemperaturen steigen und der NOx-Ausstoß steigt. Präzisionsnockenwellen halten dieses Verhältnis innerhalb des Kalibrierungsbereichs vom ersten Zündzyklus bis zum Ende der Garantiezeit.
Präzisionsnockenwellen werden in Mikrometern und Winkelgraden angegeben, es handelt sich nicht um allgemeine Qualitätsaussagen. Bei der Eingangskontrolle eines Motorenherstellers werden fünf Parameter erfasst, von denen jeder eine direkte mechanische Auswirkung hat.
| Parameter | Produktionsstoleranz | Folge der Abweichung |
| Fehler bei der Form des Lappenprofils | bis 0,010 mm | Veränderte Ventilbeschleunigung, Stößelgeräusch |
| Unrundheit des Grundkreises | bis 0,025 mm | Instabilität des Ventilspiels bei hoher Motordrehzahl |
| Zapfendurchmesser | bis 0,020 mm | Geschwächte Ölfilmstabilität, Lagerverschleißgefahr |
| Abweichung der Nockensteuerung | bis zu 0,5 Grad | Drehmomentspitzenverschiebung, höhere Abgastemperatur |
| Rauheit der Lappenoberfläche Ra | bis zu 0,40 Mikron | Schneller Nockenverschleiß, höhere Reibungsverluste |
Diese Werte sehen isoliert betrachtet klein aus, summieren sich jedoch innerhalb eines vollständigen Ventiltriebs. Ein Grundkreisschlag von 0,025 mm verändert den effektiven Ventilhub bei hohen Drehzahlen, und eine raue Nockenoberfläche beschleunigt den Verschleiß, der die ursprüngliche Geometrie zerstört. Für die Produktionsfreigabe muss der Lieferant die Kontrolle über alle fünf Parameter durch gemessene Aufzeichnungen nachweisen, nicht nur durch einen einzelnen Erstartikelbericht.
Die Präzision ist vorübergehend, wenn die Nockenoberfläche der Betriebslast nicht standhalten kann. Nockenwellenmaterialien gleichen Härte, Zähigkeit und Herstellbarkeit aus. Hartguss eignet sich für kompakte Serienmotoren; Sphäroguss trägt höhere mechanische Belastungen; Gehärteter legierter Stahl eignet sich für Arbeitszyklen mit hohem Hub, hoher Drehzahl und Turbolader.
Die Wärmebehandlungsroute bestimmt, ob der Kolben sein Bodenprofil über das gesamte Wartungsintervall behält. KORBOR wählt Hochleistungslegierungen aus und wendet Anlassen, Aufkohlen und Abschrecken an, um Festigkeit, Härte und Verschleißfestigkeit zu erhöhen. Die folgende Tabelle fasst die typischen Lappenhärtebereiche zusammen, die diese Prozesse liefern.
Eine präzise Nockenwelle ist eine Fehlerhaftigkeit; Tausende identischer Nockenwellen sind ein Fertigungssystem. Motorenhersteller bewerten Lieferanten anhand der statistischen Konsistenz und nicht anhand einer einzelnen Erstmusterprüfung. Der Lieferant muss die Kontrolle über Rohmaterial, Bearbeitung, Wärmebehandlung und endgültige Messtechnik in jeder Charge nachweisen.
Anhui KORBOR Machinery Co., Ltd. produziert seit 25 Jahren ausschließlich Nockenwellen. Es ist Qualitätssystem IATF 16949:2016 wendet in jeder Phase und im Unternehmen ein Null-Fehler-Produktionskonzept an jährliche Produktionskapazität übersteigt 2,3 Millionen Nockenwellensätze.
Die Produktpalette für Automobil-Nockenwellen Allein deckt mehr als 800 Teilenummern ab, während die Motorrad-Nockenwellenkatalog fügt mehr als 600 Modelle hinzu. Motorenhersteller verlassen sich zunehmend auf Lieferanten, die mehrere Motorenfamilien mit der gleichen Prozessdisziplin bedienen können.
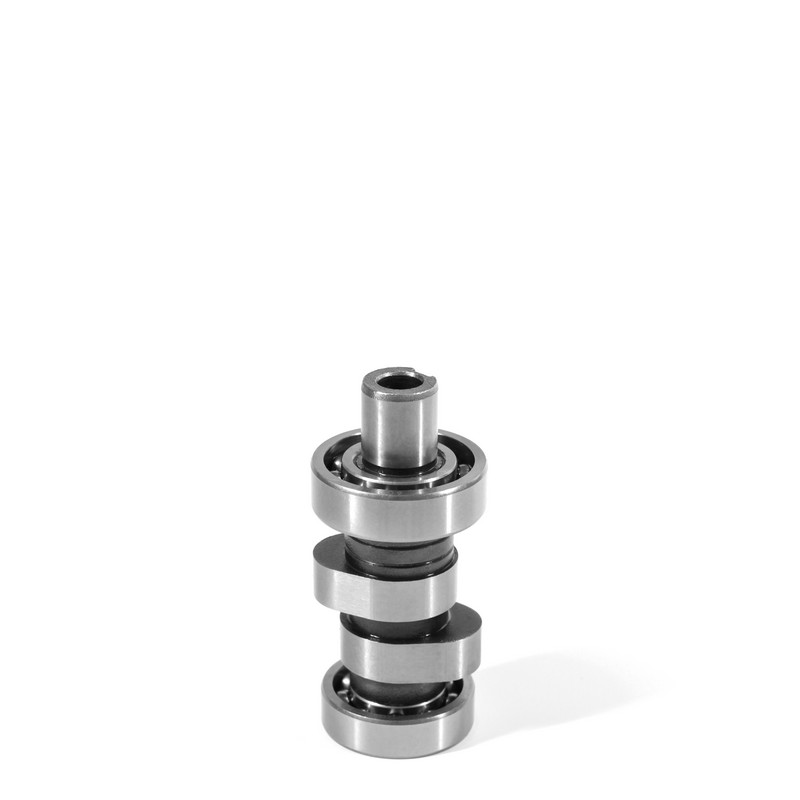 Kundenspezifische OEM/ODM-Motorradnockenwellenhersteller und -lieferanten Wir sind Hersteller, Zulieferer und Fabriken für kundenspezifische OEM/ODM-Motorradnockenwellen in China. ANHUI KORBOR bietet maßgeschneiderte Motorradnockenwellen und ... Produkt anzeigen →
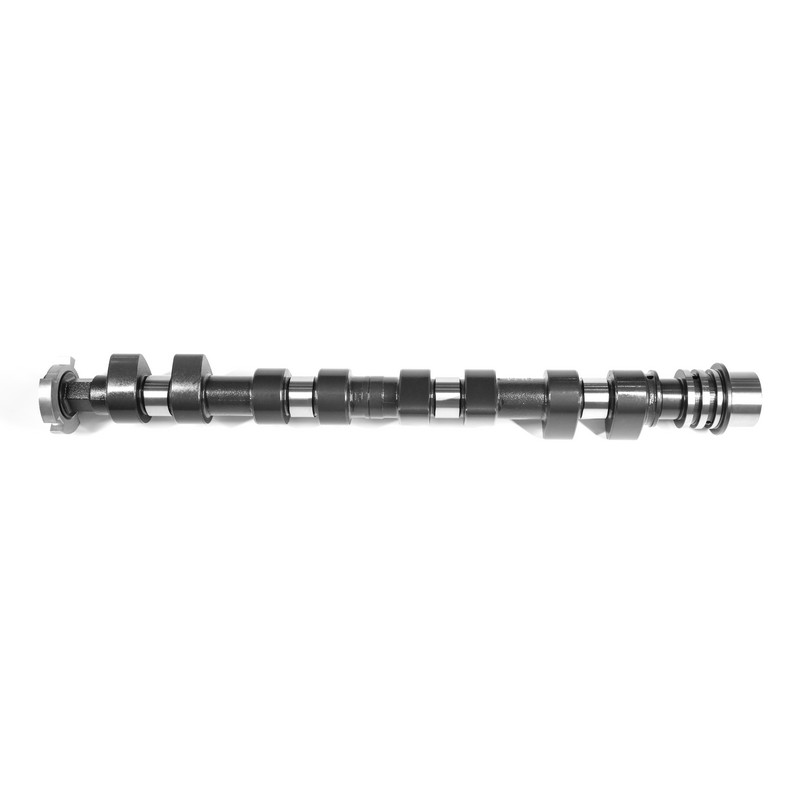 Hersteller und Lieferanten von kundenspezifischen Rohlingen für Automobilnockenwellen Als Hersteller, Zulieferer und Fabrik für kundenspezifische leere Automobil-Nockenwellen in China bietet KORBOR OEM/ODM-Nockenwellen aus gekühltem Gusseisen, Sphäroguss-Nockenwellen ... Produkt anzeigen →
Vor der Genehmigung einer Nockenwellenquelle sollten Motorenhersteller vier Bereiche überprüfen: Messtechnik, Materialrückverfolgbarkeit, Prozesskontrolle und Ladungsrückverfolgbarkeit. Die praktische Checkliste besteht aus fünf Punkten.
Einzelteilmesstechnik, Materialzertifikat, eine Härteprüfung und eine visuelle Überprüfung des Nockenprofils. Nur zur Designvalidierung akzeptabel.
Statistische Prozesskontrolle, Härteprüfungen auf Chargenebene, Rundlaufprüfung an jedem Teil und vollständige Rückverfolgbarkeit von der Schmelze bis zum endgültigen Mahlen. Dies ist die Freigabebedingung für Motorenlinien.
Motorenhersteller benötigen Präzisionsnockenwellen, da die Genauigkeit des Ventilereignisses direkt die Verbrennung, die Emissionen und die Haltbarkeit steuert. Eine Steuerabweichung von nur 0,5 Grad verschiebt die Drehmomentkurve und ein Nockenprofilfehler im Bereich von 0,010 mm verändert die Ventilbeschleunigung und die Stößelstabilität.
Der Formfehler des Matrizenlappenprofils, der normalerweise bei 0,010 mm oder weniger liegt, ist der kritischste Wert in der Zeichnung. Es stellt die Ventilbeschleunigung, die Sitzgeschwindigkeit und das Ventiltriebgeräusch ein. Der Rundlauf des Grundkreises und der Zapfendurchmesser liegen eng beieinander, da sie die Stabilität des Ölfilms und die Konsistenz des Ventilspiels bei hoher Geschwindigkeit bestimmen.
Durch die Wärmebehandlung wird eine Erdkeule in eine harte, verschleißfeste Oberfläche umgewandelt. Ungleichmäßige Härte oder Einsatztiefe führen zu lokalem Verschleiß und der Lappen verliert schnell sein ursprüngliches Profil. Induktionshärten, Aufkohlen und Nitrieren sind die gängigen Verfahren, die entsprechend der Kontaktspannung und dem Arbeitszyklus des Zielmotors ausgewählt werden.
IATF 16949:2016 ist die Branchengrundlage für die Produktion von Automobilnockenwellen. Es erfordert eine statistische Prozesskontrolle, eine vollständige Rückverfolgbarkeit des Materials und eine kontinuierliche Verbesserung in der gesamten Herstellungskette. Das Qualitätssystem des Lieferanten sollte ebenso streng auf seine Bearbeitungsfähigkeit geprüft werden.




 闽公网安备 35018102000203 号
