Sprache

Eine Nockenwelle, die 0,03 mm außerhalb ihrer Nockenhubtoleranz misst, fällt immer noch in den Zylinderkopf und dreht sich immer noch von Hand. Eine Einsatzdauer von 60.000 km wird es nicht überstehen. Der tatsächliche Abstand zwischen einer OEM-Nockenwelle und einer Aftermarket-Nockenwelle wird am Teileschalter nie angezeigt, da er von den Härtefenstern, den Rundlaufgrenzen, der Geberradgeometrie und der Prozessdokumentation abhängt, die die fertige Welle aus dem Werk begleitet.
Eine OEM-Nockenwelle wird nach der freigegebenen Zeichnung eines Motorenherstellers in einem PPAP-zugelassenen Verfahren hergestellt, während eine Aftermarket-Nockenwelle nach einer Katalog-Einbauliste hergestellt wird. Beide können aus derselben Schleiflinie stammen und sich im Betrieb dennoch unterschiedlich verhalten, da nur eines von ihnen an einen kontrollierten Satz kritischer Eigenschaften gebunden ist.
Definition: Eine OEM-Nockenwelle ist eine Seriennockenwelle, die vom Motor- oder Fahrzeughersteller freigegeben und von einem Tier-1- oder Tier-2-Lieferanten anhand einer kontrollierten Zeichnung gebaut wird, unterstützt durch PPAP-Dokumentation, Materialzertifizierung und Rückverfolgbarkeit auf die Schmelznummer. Eine Aftermarket-Nockenwelle ist eine Ersatznockenwelle, die anhand einer Einbauanwendungsliste und nicht anhand eines Motorprogramms freigegeben wird.
Der Aftermarket hat keine einheitliche Qualitätsstufe. Es ist in drei Bereiche unterteilt, die sich sauber trennen, sobald Sie nach den richtigen Dokumenten fragen.
Anhui KORBOR Machinery Co., Ltd., firmierend unter der Marke KORBOR aus der Susong Economic Development Zone in Anqing, Provinz Anhui, betreibt beide Kanäle von einem Werk aus: 800 Nockenwellenmodelle für Autos und 600 Nockenwellenmodelle für Motorräder, insgesamt mehr als 1.400 Teilenummern, hergestellt gemäß IATF 16949:2016. Diese Doppelstruktur ist bei chinesischen Nockenwellenherstellern üblich und erklärt, warum ein Lieferant zwei sehr unterschiedliche Preise für dieselbe Teilenummer angeben kann.
Nockenhärte und Grundkreisschlag trennen OEM-Nockenwellen schneller von Aftermarket-Nockenwellen als jede andere Messung, da beide durch Wärmebehandlung und Schleifkontrolle und nicht durch die Konstruktionszeichnung festgelegt werden.
Die Arbeitsfläche einer Nockenwelle ist die Nockennase und sie muss während der gesamten Lebensdauer des Motors Lochfraß und Abrieb widerstehen. Nockenwellen aus gekühltem Gusseisen sind typischerweise auf eine Härte zwischen 48 und 55 HRC am Nocken ausgelegt, während Nockenwellen aus induktionsgehärtetem Stahl üblicherweise eine Härte von 1,0 bis 2,5 mm bei 50 bis 58 HRC aufweisen.
| Inspektionspunkt | OEM-Produktionsnockenwelle | Erstausrüster-äquivalenter Ersatzteilmarkt | Budget-Umbaugrad |
| Lappenhärte, Hartguss | 48 bis 55 HRC | 44 bis 52 HRC | 38 bis 45 HRC |
| Induktionsgehärtete Einsatztiefe | 1,0 bis 2,5 mm | 0,8 bis 1,8 mm | 0,5 bis 1,0 mm |
| Grundkreisschlag, maximal | 0,02 mm | 0,03 mm | 0,05 bis 0,08 mm |
| Toleranzband für den Zapfendurchmesser | 0,015 mm | 0,02 bis 0,03 mm | 0,05 mm |
| Rauheit der Lappenoberfläche | Ra 0,4 bis 0,6 Mikrometer | Ra 0,6 bis 1,0 Mikrometer | Ra 1,0 bis 1,6 Mikrometer |
| Chargenrückverfolgbarkeit | Chargennummer, Wärmebehandlungscharge, Mahldatum | Charge und Datum | Nicht verfügbar |
Runout ist die Zahl, die Käufer überrascht. Eine Nockenwelle mit 0,06 mm Grundkreisschlag passt immer noch, dreht sich immer noch und besteht immer noch eine Sichtprüfung, aber sie verschiebt die Ventilsteuerung bei jeder Umdrehung, belastet den Nockenpositionssensor ungleichmäßig und verschleißt die Lagerzapfen auf einer Seite. Die Folgen treten innerhalb des ersten Wartungsintervalls auf, nicht auf dem Prüfstand.
Anhand von Härtedaten wird die Prozessdisziplin eines Lieferanten sichtbar. Ein kontrollierter Prozess liefert Härtewerte für jede Wärmebehandlungscharge, während eine kontrollierte Probe einen guten Bericht liefert. Fragen Sie nach den Messwerten der Produktionschargen, fragen Sie, wo am Lappen sie gemessen wurden, und fragen Sie, wie die Messwerte archiviert werden. Eine dokumentierte Qualitätskontrollprogramm ist es, was diese Zahlen Woche für Woche reproduzierbar macht.
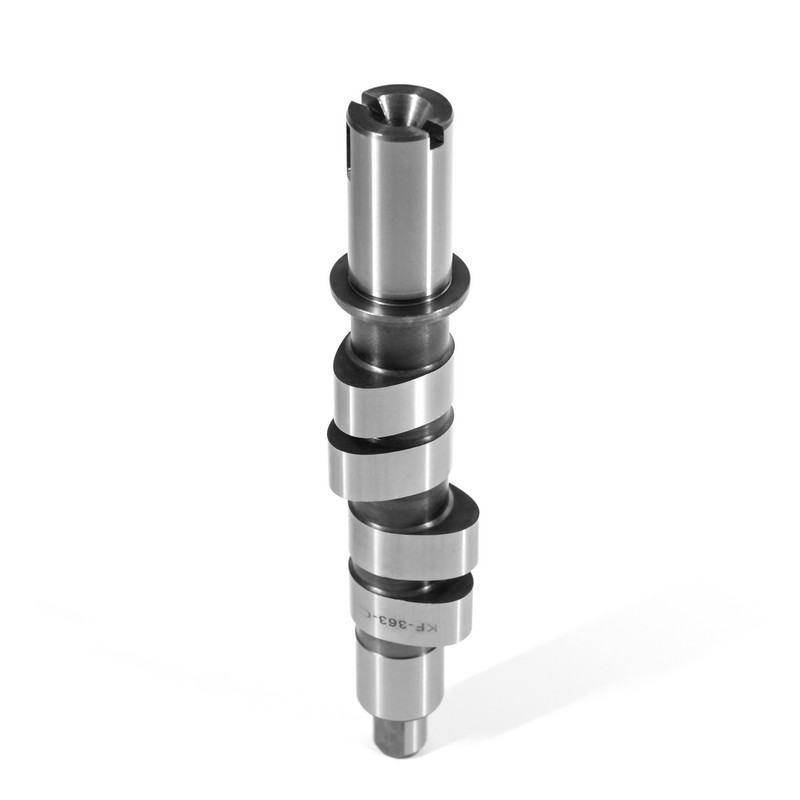
 XS6E6250BB Fürd Motornockenwelle von KORBOR Auflistung der Ford-Nockenwellen im Großhandel mit der Teilenummer XS6E6250BB; nützlich für Beschaffungsanfragen bei der Bewertung der Lieferantendokumentation und der Schnittstellentauglichkeit. Produkt anzeigen →
Kompatibilitätsfehler bei Nockenwellen entstehen durch die Schnittstellen rund um den Nocken, nicht durch das Nockenprofil selbst. Zwei Nockenwellen mit identischem Hub und identischer Dauer können im selben Zylinderkopf dennoch inkompatibel sein.
Eine Einbauliste bestätigt, dass eine Nockenwelle eingeschraubt werden kann. Sie bestätigt jedoch nicht, dass der Motor ordnungsgemäß läuft.
 14200-R70-A11 Honda Nockenwelle Großhandelsangebot Honda-Nockenwelle mit der Teilenummer 14200-R70-A11 wird im Großhandel angeboten; Dies ist nützlich, um die Komponente zu identifizieren, bevor eine Montage- und Qualitätsdokumentation angefordert wird. Produkt anzeigen →
Ein OEM-Nockenwellenprogramm erfordert normalerweise die PPAP Level 3-Einreichung, die IATF 16949:2016-Zertifizierung und eine Prozessfähigkeit von Cpk 1,67 oder höher für kritische Merkmale wie Nockenhub und Zapfendurchmesser. Aftermarket-Programme verzichten häufig auf PPAP, die physischen Prozessschritte ändern sich jedoch nicht.
Nockenwellensätze werden jedes Jahr von einem 28.000 Quadratmeter großen Standort mit 22.000 Quadratmetern Werksfläche aus einer Hand vom Rohguss bis zur geprüften fertigen Nockenwelle geliefert.
For Entwicklung kundenspezifischer Nockenwellen , ist die vertikale Integration wichtiger als die Kataloggröße. Eine Änderung des Nockenprofils erzwingt normalerweise eine entsprechende Änderung des Rohlingdesigns und der Wärmebehandlung, und Lieferanten, die nur gekaufte Rohlinge schleifen, haben ein enges Korrekturfenster, wenn ein erster Artikel die Zeichnung verfehlt.
OEM-Programme gewinnen bei der Dokumentation und Garantieabdeckung, während Aftermarket-Lieferungen bei der Auftragsgröße und der Vorlaufzeit gewinnen. Berücksichtigt man die Engineering-Zeit auf beiden Seiten, ist keiner der beiden Kanäle automatisch günstiger.
OEM- und OES-Programm
Aftermarket-Kanal
Die Nachfrage nach Nockenwellen für Motorräder verhält sich anders als die Nachfrage für Autos. In Indien, Indonesien, Thailand und auf den Philippinen ist das Austauschvolumen an 100-cm³- bis 150-cm³-Pendlermotoren weitaus größer als bei jedem einzelnen OEM-Motorenprogramm, weshalb der Motorrad-Ersatzteilmarkt von allen Nockenwellenkategorien die umfassendste Katalogabdeckung aufweist und der Preisdruck dort am höchsten ist.
 Yamaha 4GT-E2170-01 Motorrad-Nockenwelle von KORBOR Großhandelsangebot für Yamaha-Motorrad-Nockenwellen für das Teil 4GT-E2170-01; nützlich für die Ersatzteilbeschaffung und die Anforderung von Dokumentation mit Chargenrückverfolgbarkeit. Produkt anzeigen →
Fünf Dokumente beantworten die Frage, ob ein Nockenwellenlieferant Qualität auf OEM-Niveau halten kann: Härtewerte mit Angabe des Messortes, ein Rundlaufbericht eines Produktionsmusters, Cpk-Daten zum Nockenhub und Zapfendurchmesser, die Zeichnung des Geberrades und die Rückverfolgbarkeit auf Chargenebene.
Nein. Die Qualität wird durch die Spezifikation bestimmt, nach der der Lieferant arbeitet, nicht durch den Vertriebskanal. Eine OE-äquivalente Aftermarket-Nockenwelle mit 44 bis 52 HRC, einem maximalen Grundkreisschlag von 0,03 mm und einer dokumentierten Wärmebehandlungscharge erfüllt die gleichen Haltbarkeitsziele wie ein Serienteil. Das preisgünstige Band hat sich diesen Ruf erworben, weil es bewusst nach einer lockereren Spezifikation gebaut ist.
Ja, wenn drei Bedingungen gleichzeitig erfüllt sind: Lappenhärte innerhalb eines Fensters von 48 bis 55 HRC, ein induktionsgehärteter oder aufgekohlter Einsatz von mindestens 1,0 mm und ein Grundkreisschlag von 0,02 mm oder weniger. Diese drei Zahlen bestimmen die Lebensdauer weitaus mehr als die auf der Verpackung aufgedruckte Teilenummer.
Die meisten dieser Fälle werden durch das Geberrad verursacht. Die Anzahl der Zähne, der Indexwinkel oder der Luftspalt weichen vom Original ab, sodass das Motorsteuergerät einen Korrelationsfehler zwischen Nocken und Kurbel meldet, während der Motor selbst mechanisch in Ordnung ist. Überprüfen Sie vor dem Einbau die Radgeometrie anhand der Originalwelle.
Materialzertifizierung, Aufzeichnung der Wärmebehandlungscharge, Maßbericht, Härtewerte und eine rückverfolgbare Chargennummer. Gemäß IATF 16949:2016 müssen diese Aufzeichnungen während der gesamten Produktionslebensdauer des Teils abrufbar bleiben, und OEM-Kunden prüfen sie bei Lieferantenbewertungen.
Die Beschaffung oder der Austausch einer Nockenwelle ist eine Messentscheidung, bevor es sich um eine Kaufentscheidung handelt. Bestätigen Sie die Nockenhärte, den Rundlauf des Grundkreises, die Gehäusetiefe und die Geometrie des Abzugsrads schriftlich. Der Preisunterschied zwischen zwei Angeboten entspricht in der Regel dem Abstand zwischen den Spezifikationen dahinter und nicht mit dem Metall in der Box.




 闽公网安备 35018102000203 号
