Sprache

Eine Nockenwellencharge, die nach der PPAP-Genehmigung um 0,02 mm an der Nockenflanke abweicht, ist keine routinemäßige Qualitätsmeldung – es handelt sich um einen Produktionsstopp, eine Nacharbeit an der Steuerkette und ein Garantierisiko im sechsstelligen Bereich.
Beschaffungsteams gehen selten Risiken ein. Aber wenn eine Nockenwelle allein auf der Grundlage des Stückpreises beschafft wird, werden genau die Faktoren, die das Programm schützen – Druckkontrolle, metallurgische Stabilität, Prozessfähigkeit und Liefertiefe – verhandelt. Anhui KORBOR Machinery Co., Ltd. (KORBOR) stellt seit 1999 ausschließlich Nockenwellen her und versendet heute über 2,3 Millionen Nockenwellensätze pro Jahr aus einer 22.000 Quadratmeter großen Werkstatt in Anqing, China. Der folgende Entscheidungsrahmen ist derjenige, den KORBOR bei OEM-Käufern anwendet, die erwarten, dass eine Komponente während der gesamten Lebensdauer des Motorprogramms identisch bleibt.
Kerndefinition
Eine Nockenwelle ist die Motorkomponente, die den Ventilhub, die Dauer und die Steuerzeiten steuert. Jedes Ventiltriebereignis hängt von der Präzisionsgeometrie seiner Nocken und der Härte seiner Laufflächen ab, weshalb die Beschaffung von Nockenwellen ebenso eine metallurgische Entscheidung wie eine maschinelle Entscheidung ist.
Der Konstruktionsdruck ist das wichtigste Dokument bei der Nockenwellenbeschaffung; Ein Lieferant, der den Druck nicht über mehrere aufeinanderfolgende Produktionschargen hinweg halten kann, scheitert per Definition an jedem zweiten Qualifizierungsschritt.
Nockenwellennocken arbeiten unter konzentrierter Kontaktspannung zwischen Nocken und Nockenstößel, daher vereinen OEM-Drucke Dimensionsbeschränkungen mit metallurgischen Anforderungen. Die Mindestanforderungen für einen langfristigen Liefervertrag sind:
Ein Lieferant mit einer umfangreichen Bibliothek bewährter Drucke reduziert das Risiko bei der Erstherstellung. KORBOR betreibt mehr als 800 Nockenwellenmodelle für Autos und 600 Nockenwellenmodelle für Motorräder – über 1.400 verifizierte Drucke in der aktiven Produktion – sodass die Geometrie, die Ihr Motor benötigt, wahrscheinlich eher ein beherrschter Prozess als ein Entwicklungsprojekt ist. Beispielsweise wird eine Ford-Nockenwellenanwendung anhand eines Drucks kontrolliert, der jedes Nocken- und Zapfenmerkmal spezifiziert, bevor die erste Probe geschnitten wird.
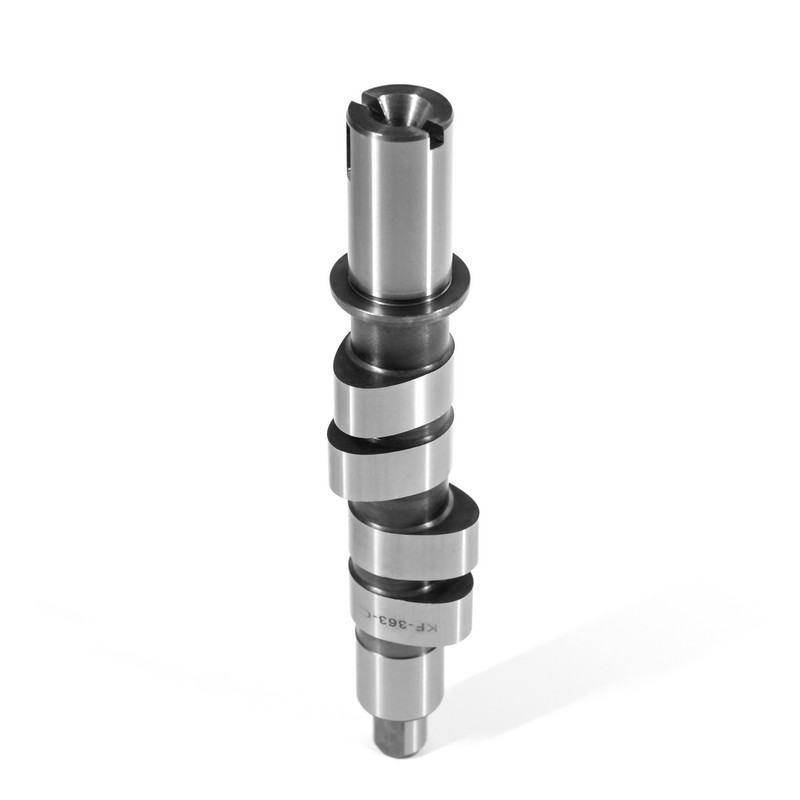
 Ford 9L3Z6250C Nockenwellenbaugruppe für 5,4-Liter-3-Ventil-V8-Motoren Diese OE-Nockenwelle für Ford 5,4L 3V V8-Motoren ist ein bewährter, meisterhafter Druck in der aktiven Produktion, der das Risiko bei der Erstherstellung reduziert. Sein gehärteter Stahl und die CNC-gefrästen Nocken sorgen für eine zuverlässige Ventilsteuerung und Haltbarkeit. Produkt anzeigen →
Die Materialauswahl und die hausinterne Wärmebehandlung entscheiden darüber, ob eine Nockenwelle das gesamte Programm übersteht oder zu einem Artikel mit wiederholter Garantie wird – ausgelagerte Rohlinge machen die Metallurgie zu einem Versorgungsrisiko, das bei der Endkontrolle nicht erfasst werden kann.
Seriennockenwellen sind in der Praxis in drei Richtungen geteilt. Gekühltes Gusseisen liefert eine harte, verschleißfeste Kolbenfläche zu einem niedrigen Stückpreis. Kugelgraphitguss erhöht die Duktilität für Diesel- und Nutzfahrzeuglasten. Aufgekohlter legierter Stahl trägt die höchsten Kontaktbelastungen in turbogeladenen Benzinmotoren.
| Material | Lappenhärte | Typische Anwendung | Hauptversorgungsrisiko |
| Hartgusseisen | 45–55 HRC | Einstiegs-Passagiermotoren | Kühle Tiefenkonsistenz |
| Sphäroguss | 40-48 HRC | Diesel- und Nutzfahrzeuge | Nodularität und Perlitgehalt |
| Aufgekohlter legierter Stahl | 58–62 HRC | Benzinmotoren mit Turbolader | Gleichmäßige Aufkohlungstiefe |
Der Beschaffungstest besteht darin, ob der Lieferant den Rohling kontrolliert. Wenn Guss und Wärmebehandlung an Subunternehmer vergeben werden, werden Härtedrift und Verformung erst nach der Bearbeitung entdeckt, wenn die Ausschusskosten bereits festgelegt sind. KORBOR betreibt eine Komplettkette vom Rohling bis zur fertigen Nockenwelle und wendet intern Anlassen, Aufkohlen und Abschrecken an, um die Härte zu stabilisieren und Verformungen zu minimieren. Eine Volkswagen-Anwendung, die eine hohe Einsatzhärte erfordert, ist ein typischer Fall, bei dem die interne Wärmebehandlungskontrolle dafür sorgt, dass das Druckvolumen erreichbar bleibt.
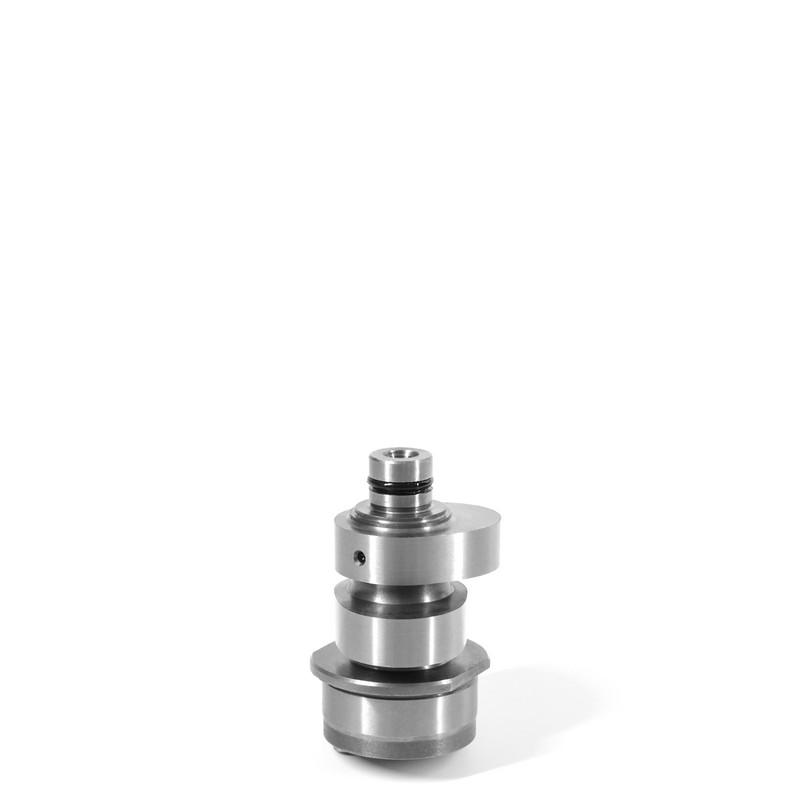
 KORBOR 032109101AG Nockenwelle mit hauseigener Wärmebehandlung Diese Automobilnockenwelle profitiert von KORBORs internem Guss, Anlassen, Aufkohlen und Abschrecken, was eine stabile Härte und minimale Verformung gewährleistet. Es demonstriert die metallurgische Kontrolle aus einer Hand, die die Massenproduktion anspruchsvoller Motorteile ermöglicht. Produkt anzeigen →
Wenn ein Nockenwellenlieferant keine Aufzeichnungen über Wärmebehandlungsöfen mit entsprechender Chargenrückverfolgbarkeit vorlegen kann, ist die Metallurgie des zertifizierten Teils nicht überprüfbar. Behandeln Sie das als eine disqualifizierende Lücke.
Die langfristige OEM-Lieferung wird durch ein IATF 16949-Qualitätssystem mit In-Prozess-Kontrolle gewährleistet – nicht durch eine Endkontrolle am Versandhafen.
KORBOR folgt der IATF 16949:2016 mit einer Null-Fehler-Produktionsphilosophie und wendet bei jedem Schritt eine mehrstufige Qualitätskontrolle an, damit jede Charge das gleiche dimensionale und metallurgische Ergebnis reproduziert. KORBOR ist voll Qualitätssicherungsprozess umfasst Rohlingguss, Bearbeitung, Wärmebehandlung und Endmessung. Wenn Sie einen Nockenwellenlieferanten auditieren, sollte das Qualitätssystem Folgendes nachweisen:
„Die SPC-Charts der letzten zwölf Monate trennen einen echten Hersteller von einem Handelsschalter. Der eine produziert die Daten, der andere kann das nicht.“
Die Lieferzuverlässigkeit bei OEM-Abrufen ist das Produkt der installierten Kapazität, der integrierten Produktionstiefe und einer dokumentierten Aufzeichnung des Versands in großen Mengen – es ist kein Versprechen, das in einer kommerziellen Prüfung abgegeben wird.
KORBOR betreibt einen 28.000 Quadratmeter großen Standort mit einer 22.000 Quadratmeter großen Werkstatt, eine Größenordnung, die mehrjährige Zeitpläne ohne Fragilität einzelner Produktionslinien unterstützt. Es ist Produktionskapazität verfügt über ein eingetragenes Kapital von 11 Millionen RMB und eine Gesamtinvestition von über 100 Millionen RMB, wobei die jährlichen Lieferungen 2,3 Millionen Sets übersteigen.
Für OEM-Käufer ist diese Tiefe von Bedeutung, da ein Spezialist, der seine Rohlinge selbst herstellt und seine eigene Wärmebehandlung durchführt, den Termindruck auffangen kann, ohne dem Kunden metallurgische Risiken aufzubürden. Kontinuierliche Programme – einschließlich einer von KORBOR hergestellten Nissan-Nockenwellenfamilie – sind auf diese Art von stabiler Kapazität angewiesen.
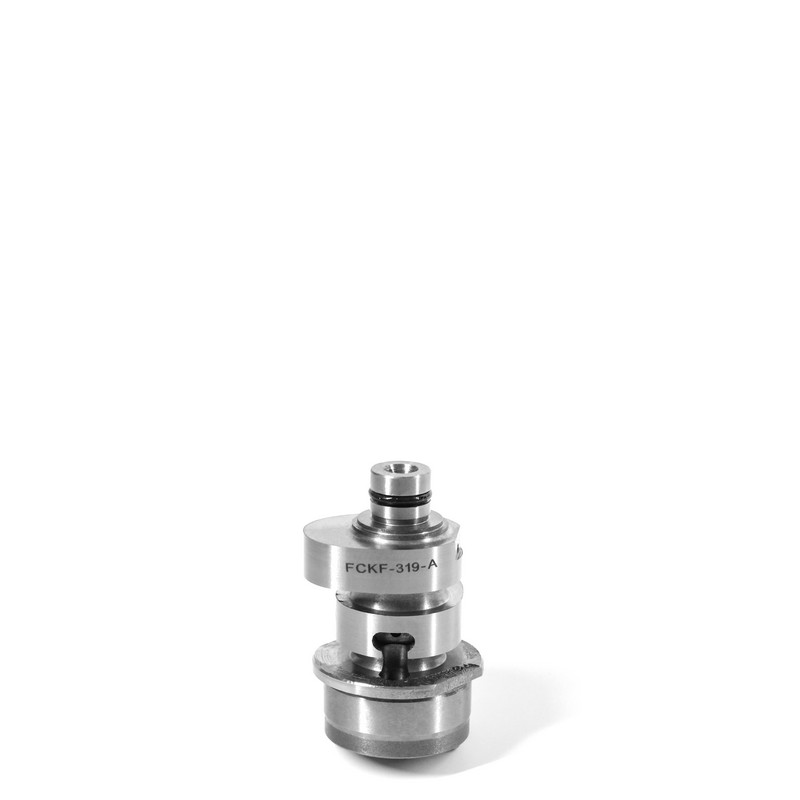
 KORBOR 130209419R Nockenwelle für kontinuierliche Produktionsprogramme Diese Nockenwelle der Nissan-Familie stellt eine stabile Kapazität dar, die auf der hauseigenen Rohlingsherstellung und Wärmebehandlung basiert und den Zeitplandruck aufnimmt, ohne das metallurgische Risiko zu verschieben. Zuverlässige Chargen tragen dazu bei, Produktionsunterbrechungen und Garantieansprüche während der Programmlaufzeit zu vermeiden. Produkt anzeigen →
Die tatsächlichen Kosten eines Nockenwellenlieferanten sind die Summe aus Stückpreis, Eingangskontrolle, Produktionsstopps, Garantieansprüchen und Expressfracht über die Laufzeit des Programms. Ein niedriges Angebot pro Einheit kann einen einzigen Stillstand einer Motorlinie nicht überstehen.
Bei der hochvolumigen Motorenmontage stoppt ein Nockenwellenlos mit Maßabweichung die Linie zum Sortieren, Nacharbeiten oder Neuordnen. Die folgende Verteilung spiegelt die typischen Ursachen wider, die bei Prüfungen von Produktionsnockenwellen gefunden werden – Prozessabweichung und Metallurgie dominieren, nicht Logistikfehler.
Wenn Sie Nockenwellenlieferanten vergleichen, gewichten Sie die folgenden Abmessungen – ein qualifizierter Fachmann sollte einen Billighändler in jeder Hinsicht außer dem Stückpreis übertreffen.
| Kostendimension | Transaktionsanbieter | OEM-qualifizierter Spezialist |
| Eingangskontrolle | Häufiges Sortieren und Nachmessen | Skip-Lot oder reduzierte Inspektion |
| Zeilenbelichtung | Wiederkehrende Dimensionsabweichung zwischen den Chargen | Stabiler Cpk an Lappen und Zapfen |
| Gewährleistungsrisiko | Härtevariation without furnace records | Rückverfolgbare Wärmebehandlungsdaten auf Chargenebene |
| Technische Unterstützung | Reaktiv und begrenzt | Bewerbungsprüfung vor PPAP |
Gesamtbetriebskosten
Gesamtbetriebskosten (TCO) in camshaft procurement is the sum of every cost triggered by the component after arrival: inspection hours, assembly rework, line stoppages, field warranty claims, and the freight of emergency replacement lots.
Ein wiederholbarer Qualifizierungsprozess eliminiert Lieferantenrhetorik aus der Entscheidung – jeder Schritt unten schließt ein bestimmtes Lieferrisiko aus.
KORBOR unterstützt diesen Qualifizierungspfad mit dokumentierten Prozessdaten, Produktionskapazitätsüberprüfungen und PPAP-Mustern in seiner 1.400 Modellbibliothek.
Druckkonformität bei Wiederholungsproduktion. Geometrie, Härte und Chargenkonsistenz sind wichtiger als der Stückpreis, denn eine ausgefallene Nockenwelle führt zu Produktionsstopps und Motorgarantiekosten, die die ausgehandelten Einsparungen bei weitem übersteigen.
Für eine langfristige OEM-Versorgung, ja. Durch den hauseigenen Rohlingsguss und die Wärmebehandlung bleiben die Abschrecktiefe, die Aufkohlungstiefe und die Endhärte direkt kontrolliert, mit Ofenaufzeichnungen auf Chargenebene zur Rückverfolgbarkeit.
Überprüfen Sie die SPC-Diagramme von zwölf Monaten, fordern Sie CMM-Berichte und Härtedaten für drei aufeinanderfolgende PPAP-Chargen an und prüfen Sie Materialzertifikate der Gießereien, die die Gießlinie beliefern.
Von einem Spezialisten mit integrierter Produktion können Sie erwarten, dass er sich an mehrjährige Zeitpläne hält. KORBOR beispielsweise versendet mehr als 2,3 Millionen Sets pro Jahr von einer 22.000 Quadratmeter großen Produktionsfläche an einem 28.000 Quadratmeter großen Standort.




 闽公网安备 35018102000203 号
